


-
 26 Oct 2026 Devamını Oku +
Ağır bir kamyon, dolu bir römorkla yokuş yukarı çıkıyor. Sürücü gazı açıyor, motor devri 1.800 rpm'ye sabitleniyor ve her silindir dakikada 900 kez ateşleniyor. Bu ateşl...
-
19 Oct 2026 Devamını Oku +
Sıkıştırmayı kaybetmiş ancak tezgahta hala temiz görünen bir silindir genellikle aynı hikayeyi anlatır: valf yüzeyinde gözle görülür bir hasar görülmeden çok önce va...
-
12 Oct 2026 Devamını Oku +
12 litrelik ticari dizel, 600.000 km sonra atölyeye dördüncü silindirinde egzoz valfi yanmış olarak geliyor. Valf yüzeyi bombeli olup, yuva parçası kafaya bir halka oluğu...
-
05 Oct 2026 Devamını Oku +
Yatakta 800 poundluk kiremit bulunan yarım tonluk bir pikap, ıslak asfaltta sert fren yapıyor. Ön lastikler içeri girer ve tutunur. Daha önce yükün rahat bir kısmını taşıyan ...

Valf Yuvası Temelleri: Malzemeler, İşleme ve Fren Sistemi Uygulamaları
2026-10-19
Sıkıştırmayı kaybetmiş ancak tezgahta hala temiz görünen bir silindir genellikle aynı hikayeyi anlatır: valf yüzeyinde gözle görülür bir hasar görülmeden çok önce valf yuvasının sızdırmazlığı durduruldu. Bu dar halka yanma basıncını içerir, valf ısısının çoğunu dışarı atar ve valfı kılavuzuyla eşmerkezli tutar.
Kısa versiyon: Valf yuvası fedakar bir sızdırmazlık yüzeyidir ve yalnızca dört sayı kadar iyidir: çalışma sıcaklığındaki sertlik, yuva açısı, temas genişliği ve kılavuza doğru salgı. Kesici profilden bastırarak geçirme yöntemine kadar her şey bu dört rakamı korumak için mevcuttur. Aynı mantık, birkaç mikrometrelik bir sızıntının test tezgahında basınç düşüşü olarak algılandığı pnömatik fren valflerinin içindeki çok daha küçük yuvalar için de geçerlidir.
Valf Yatağı Aslında Ne Yapar?
Bir koltuk aynı anda üç işi taşıyor ve bunlar birbirini çekiyor. Sızdırmazlık, dar ve hassas bir temas bandı gerektirir; soğutma geniş bir tane istiyor; hizalama, bandın kılavuz deliği ile eş merkezli olmasını ister.
- Sızdırmazlık. Temas bandı, yanma basıncı ile port arasındaki tek bariyerdir; genişliği, konumu ve yüzey kalitesi ne kadar dayanacağını belirler.
- Isı transferi. Valf döngünün büyük bölümünde kapalı olduğundan ısısı yuvadan kafa dökümüne doğru ayrılır. Çok dar bir bant o yolu tıkar.
- Hizalama. Koltuk kılavuza göre kesilir. Eğer ikisi eşmerkezli değilse, her kapanma olayında valf yana doğru itilir.
- Yenilenebilirlik. Koltuklar yeniden kesilmek veya değiştirilmek üzere yapılmıştır, böylece malzeme portun üzerinde kalırken kafa kurtarılabilir.
| Özellik | Motor valf yuvası | Pnömatik fren valfi yuvası |
|---|---|---|
| Çalışma sıcaklığı | Egzoz pozisyonları koltukta birkaç yüz derece uzanır | Kısa zirvelerle ortam hava sıcaklığı |
| Hareket | Kam tahrikli, dakikada binlerce döngü | Sürücü etkinleştirildi, aralıklı |
| Sızdırmazlık ortağı | Sertleştirilmiş valf yüzü | Popet, piston veya piston, genellikle elastomer contalı |
| Ortak malzemeler | Alaşımlı dökme demir, sinterlenmiş demir-bakır, sertleştirilmiş uçlar | Pirinç, alüminyum, sertleştirilmiş çelik, elastomer parçalar |
| Tipik arıza | Çökme, çatlama, koltuk yanması | Çentikler, korozyon çukurları, sertleştirilmiş contalar |
| Saha kontrolü | Mavileşen temas modeli, vakum testi | Sabit tutma süresiyle nominal basınçta sızıntı testi |
Koltuk Malzemeleri: Sıcaklıktaki Sertlik Gerçek Spesifikasyondur
Bir koltuk hiçbir zaman oda sıcaklığında çalışmaz, dolayısıyla oda sıcaklığındaki sertlik bir cevaptan ziyade bir filtredir. Servis ömrünü belirleyen şey, sıcak sertliktir (600 °C'nin üzerinde ne kadar sertlik hayatta kalır), artı oksidasyona ve sıcak yüzeylerin yük altında buluştuğu yerlerde mikro kaynağa karşı dirençtir.
- Gri ve alaşımlı dökme demir. Birçok kafada orijinal malzeme; kurşunlu yakıtta güvenilir, kurşunsuz yakıtta ise durgunluk eğilimi var.
- Sinterlenmiş demir-bakır. Tutarlı yoğunluk ve sertlik, egzoz koltuklarının hacimli üretimine çok uygundur.
- Sertleştirilmiş alaşımlı çelik uçlar. Koltuk çekilmesinin bilinen bir risk olduğu dizel, LPG ve CNG motorlarda kullanılır.
- Kobalt-krom sert kaplama. Aşırı hizmet için başvuruldu; işlenmesi daha zordur ve buna göre fiyatlandırılır.
- Bronz ve bakır alaşımları. Giriş konumları ve yarışlar için mükemmel ısı transferi, sıcak egzoz koltukları için uygun değildir.
- Fren valflerinde pirinç ve sertleştirilmiş çelik. Egzoz sıcaklıkları için değil, korozyon direnci ve tekrarlanan popet darbesi nedeniyle seçilmiştir.
Demir bazlı yuvalar için yayınlanmış sertlik değerleri genellikle 30 ila 50 HRC arasındadır. Aynı figürü taşıyan iki koltuk, yalnızca biri sıcakken sertliğini koruyabiliyorsa farklı davranabilir; bu nedenle kalite ve mikro yapı, sertifikadaki numara kadar önemlidir.
Açı, Temas Genişliği ve Eşmerkezlilik
Malzeme sabitlendiğinde koltuğun sızdırmaz olup olmadığına ve ne kadar süre dayanacağına geometri karar verir.
Koltuk açısı
Kendi kendine merkezlendiğinden ve karbona direndiğinden çoğu giriş ve çıkış konumu için varsayılan değer 45 derecedir. Bazı giriş koltukları, akışın dayanıklılıktan daha önemli olduğu durumlarda 30 derece kullanır. Çok açılı çalışma (tanıdık üç açılı 30/45/60 profil veya performans yapılarındaki beş açılı versiyonlar) üst ve boğaz kesimleriyle akış yolunu şekillendirirken, 45 derecelik kesim sızdırmazlık bandının kendisini kontrol eder.
Kontak genişliği
Hafif hizmet yolcu motorları genellikle yaklaşık 1,0 ila 1,8 mm'lik bir bant çalıştırır. Ticari dizel egzoz koltukları daha geniştir çünkü ısı transferi minimum yay yükünden daha ağır basar. Çok dar ve koltuk hızla içeri giriyor; çok geniştir ve sızdırmazlık, daha ağır yay basıncına ve karbonun bantta köprü oluşturmamasına bağlıdır.
Eşmerkezlilik ve bitiş
Bitmiş koltuğun kılavuza olan salgısı yaklaşık 0,025 mm veya daha iyi bir seviyede kalmalıdır. Kılavuz aşınması genellikle en büyük hatadır, bu nedenle öncelikle kılavuzun ölçülmesi zaman kazandırır. Kesimi veya taşlamayı, en az malzeme çıkarma işlemini kullanarak valf yüzeyinde doğru konumda tekdüze bir bantla bitirin; her ekstra geçiş, yatağı yükseltir ve valf ucu kenar boşluğunu yer.
45° Çoğu giriş ve çıkış konumu için varsayılan koltuk açısı
1,0-1,8 mm Hafif hizmet motorlarında tipik temas bandı
0,025mm Kılavuza doğru koltuk salgısı için pratik tavan
3 açılı Akışı şekillendirmek ve bandı sıkmak için kullanılan 30/45/60 profil
Kurulum Sırası ve Önlediği Arızalar
Koltuk değişimi, her birine bir arıza modu eklenmiş olan bir dizi küçük karardan oluşur.
- Onarımın haklı olduğunu doğrulayın: Mil ucundan fazla malzeme taşlamadan montaj yüksekliğine ulaşılamıyorsa, değiştirme işlemi, hiçbir ayarın kalmadığı bir valf ile yapılır.
- Havşayı koltuk üreticisinin müdahale rakamına göre kesin; dökme demir başlıklar için genellikle 0,05 ila 0,13 mm. Çok gevşek olan parça düşer; çok sıkı olması kafayı çatlatır.
- Kuvvet yerine sıcaklığı kontrol edin: ucu soğutun veya dökümü ısıtın ve koltuğun elle düşmesine izin verin.
- Tam derinliğe kadar bastırın ve kesici uç omzunun yerine oturduğunu onaylayın.
- Mümkün olduğunca az malzeme çıkararak nihai açıya, genişliğe ve konuma kesin veya taşlayın.
- Kafa tekrar hizmete dönmeden önce salgıyı, mavileştirici bileşikle temas desenini ve vakum veya basınç testini doğrulayın.
Bundan sonraki başarısızlıklar tahmin edilebilir. Çekilme, kirpiklerin kaybolması ve kompresyon kaybı olarak kendini gösterir ve işlemeden ziyade sıcak sertlik problemidir. Çatlaklar termal aşırı yüklemeyi takip eder. Gevşek bir uç, yetersiz müdahaleye veya aşırı ısınmış bir kafaya işaret eder. Salgı, tezgah üzerinde sızdırmazlık sağlayan ve hizmet sırasında sızıntı yapan bir valfi açıklar.
Valf Yuvası Üzerine Ne Takılmalıdır? Satın Alma Şartnamesi
Alıcılar, boyutları gereğinden fazla belirtme ve getiri sağlayan özellikleri gereğinden az belirtme eğilimindedir. Uygulanabilir bir spesifikasyon altı satırı kapsar.
| Şartname | Neden önemli? | Kabul kontrolü |
|---|---|---|
| Malzeme kalitesi ve sıcak sertlik | Sıcaklıkta durgunluk direncini ayarlar | Sertifika artı parti başına sertlik testi |
| Açı ve temas genişliği toleransı | Sızdırmazlık bandını ve ısı yolunu tanımlar | Bir parti örneğinde mavileşen temas deseni |
| Kılavuza veya deliğe doğru salgı | Yan yüklemeyi ve kılavuz aşınmasını önler | Bitmiş parçalarda kadranlı gösterge kontrolü |
| Kurulu yükseklik ve omuz derinliği | Valf ucunu ayar aralığında tutar | Derinlik mikrometresi ve uç marjı ölçümü |
| Sızdırmazlık yüzeyi yüzey kalitesi | İlk sızdırmazlığı ve karbon oluşumunu kontrol eder | Referans örneğiyle karşılaştırma |
| Parti ve ısı izlenebilirliği | Bir saha arızasının bir partiye kadar izlenebilir olmasını sağlar | Ambalaj ve çizim üzerinde işaretlenmiş parti numarası |
Partiden partiye tutarlılık ayrı bir ilgiyi hak ediyor. Kendi kalıplarını ve işlemesini kontrol eden bir tedarikçi, dışarıdaki bir atölyeye bağımlı olmadan açı ve salgıyı tutabilir; Bu süreçler dışarıdan temin edildiğinde, ilk gözle görülür belirti genellikle öncekinden farklı şekilde mühürlenir.
Pnömatik Fren Sistemlerinde Valf Yuvaları
Pnömatik fren valfinde yuva daha küçük ve daha soğuktur ancak toleranslar daha uygun değildir. Röle vanaları, takviye vanaları, ana vanalar ve tahliye vanalarının tümü, bir popete, pistona veya pistona karşı kapanan bir yuva yüzüne bağlıdır. Bu yüzdeki birkaç mikrometrelik bir çentik sürekli olarak hava sızdırıyor ve araç bunu sürücüden çok önce fark ediyor.
Fren valfi yuvaları genellikle tek bir kurulumda kesilir, böylece sızdırmazlık yüzeyi delik ile eşmerkezli kalır ve kabul testi, görsel inceleme yerine, sabit bir tutma süresi ile nominal basınçta bir sızıntı testidir. Aynı koltuk mantığı geçerlidir: neme ve korozyona karşı dayanıklılık için seçilen malzeme, kontrollü temas genişliği ve binlerce çalıştırmadan sonra sabit kalan geometri. Bu koltukların daha geniş ünitenin içinde nasıl oturduğuna daha yakından bakmak için şu genel bakışa bakın: pnömatik fren valfi tasarımı .
 Hidrofor Vanası Takviye Valfı, pnömatik ve hidrolik sistemlerin verimliliğini ve tepki verme yeteneğini artırmak için tasarlanmış yüksek performanslı bir bileşendir. Basınç ayarını optimize ederek ... Ürünü Görüntüle →
Takviye valfleri yararlı bir örnektir çünkü yuvalarının bir geçişi kapatmak yerine bir basınç farkını tutması gerekir, bu da düzlüğü ve kenar durumunu hizmet sırasında ölçülebilir hale getirir.
Valf Silindir Grupları: Koltukların Pistonlarla Buluştuğu Yer
Bir fren valfi nadiren tek başına koltukta arızalanır. Bir valf silindiri düzeneğinde yuva, hareketli bir pistona, pistona veya diyaframa karşı çalışır, dolayısıyla sızdırmazlık çiftin bir özelliğidir. Tahliye vanası tertibatları, otomatik tahliye vanaları, çek valfler, emniyet vanası tertibatları ve yağ kapatma silindirlerinin tümü, binlerce basınç döngüsü boyunca düz ve eşmerkezli kalması gereken bir yuva yüzeyi içerir.
Bu eşleştirme neyin denetleneceğini değiştirir. Koltukta temas bandını ve kenar hasarlarını kontrol edin; birleşme elemanı üzerinde sıkıştırma setini, şişmeyi ve gömülü kumu kontrol edin. Mükemmel ölçülere sahip bir koltuk, karşı taraf bir set almışsa yine de sızıntı yapabilir; bu nedenle bu üniteler, montaj halinde sızdırmazlık testine tabi tutulur. Ünitelerin nasıl oluşturulduğu ve test edildiğine ilişkin daha fazla ayrıntı bu makalede yer almaktadır. valf silindiri tertibatları .
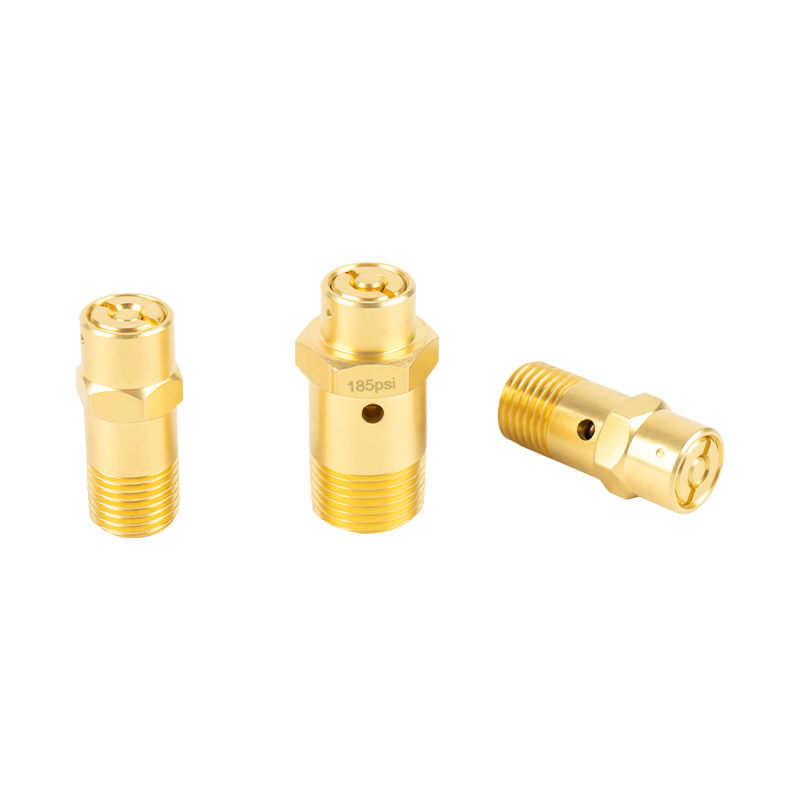 Emniyet Valfi Grubu Emniyet Valfi Grubu, emniyetli ve kontrollü basınç tahliyesi sağlayarak otomotiv sistemlerini aşırı basınçtan korumak için tasarlanmış önemli bir bileşendir. Bu meclis... Ürünü Görüntüle →
İşlenmiş Parçalar ve Koltuğun Çevresindeki Kauçuk Bileşenler
Koltuklar da malzeme listesinde tek başına işe yaramaz. Kılavuz manşonlar ve yaylı yuvalar hareketli parçaları konumlandırır, pistonlar ve pistonlar yükü taşır, kurutucu pistonları hava işleme ünitelerinin içinde ince bir tutma boşluğuyla oturur ve kapatma kapakları ve alüminyum parçalar devreyi kapatır. Her biri milimetrenin yüzde biri cinsinden ölçülen bir işleme işidir ve her biri, toleransın dışına çıkması durumunda iyi bir koltuğu sessizce geri alabilir.
Kauçuk da aynı sohbete ait. İnşaat makinelerine yönelik park lastikleri ve lastik pedler düşük riskli öğeler gibi görünür, ancak yanlış sertliğe sahip bir ped veya yanlış sıkıştırma ayarına sahip bir eleman, arkasındaki koltuk yüzeyinin gördüğü kuvveti değiştirir. Bir valf aralıklı olarak sızıntı yaptığında, koltuk çoğunlukla en son arızalanan ve ilk suçlanan parçadır.
 Kurutucu Pistonu Kurutucu pistonu, kurutma sistemindeki önemli bir bileşendir ve esas olarak kurutma işlemi sırasında hava veya sıvı akışını düzenlemek ve kontrol etmek için kullanılır. Genellikle kurulur... Ürünü Görüntüle →
ZEAST Autoparts olarak ticaret yapan Yuyao Zhedong Otomotiv Parçaları Fabrikası gibi üreticiler, tedarik pozisyonlarını tam olarak bu karışım etrafında oluşturdular: Eylül 1988'den beri Yuyao, Zhejiang'da şirket içi bir kalıp üretim merkezi ve donanım, kauçuk ve yapıştırıcı atölyeleri tarafından desteklenen fren valfi yuvası seri üretimi. Şirket, 2000'li yılların başından bu yana GB/T19001-2000idt ve ISO9001:2000 sertifikasına sahip olduğunu, FAW, China Second Automobile, Wanxiang Group ve çeşitli bölgesel valf ve fren üreticileri gibi müşterilere tedarik sağladığını ve 30'dan fazla ülkeye ihracat yaptığını belirtiyor. Yayınlanan kapasite rakamları aynı değildir - bir sayfada yılda 5 milyondan fazla valf yuvası seti belirtilirken, şirket veri paneli 10.000.000'i gösterir - ve her ikisi de denetlenen rakamlar yerine şirket beyanlarıdır.
Motor çalışmaları için kontrol listesi kısa kalır: herhangi bir şeyi kesmeden önce kılavuzu doğrulayın, salgıyı 0,025 mm civarında tutun, temas bandını motor üreticisinin menzili içinde tutun ve mümkün olduğu kadar az malzeme çıkarın. Hacimli koltuk tedarik eden herkes için kontrol listesi tedarikçiye taşınır - kanıtlanmış sıcak sertlik, açı ve genişlik toleransları yazılı olarak kararlaştırılan malzeme kalitesi, vaat yerine muayene ile onaylanan salgı ve tek bir kötü partinin kontrol altına alınabilmesi için parti izlenebilirliği. Valf yuvası, garanti maliyeti üzerinde büyük etkisi olan küçük bir parçadır ve bu şekilde belirtilmeyi hak eder.
Z E A S T
Haber ve Bilgi
